Maison / Nouvelles / Actualités de l'industrie / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Le thermoformage est progressivement devenu l’une des méthodes de transformation du plastique les plus polyvalentes utilisées dans les industries qui exigent vitesse, répétabilité et flexibilité de conception. Plutôt que de se limiter à une seule catégorie de produits, le processus prend désormais en charge un large éventail de produits, allant des articles jetables à usage unique aux composants structurels utilisés dans des environnements strictement réglementés. Comprendre la place du thermoformage dans une stratégie de fabrication plus large aide les ingénieurs et les acheteurs à prendre des décisions d'approvisionnement plus éclairées.
À la base, le thermoformage consiste à chauffer une feuille de plastique jusqu'à ce qu'elle devienne pliable, puis à la façonner sur ou dans un moule en utilisant le vide, la pression de l'air ou une assistance mécanique. Le principe est simple, mais pour obtenir une épaisseur de paroi constante, des tolérances serrées et une qualité de surface propre, il faut contrôler minutieusement la température de la tôle, la conception de l'outillage et la synchronisation des cycles. Lorsque ces variables sont bien gérées, le thermoformage devient une alternative rentable au moulage par injection pour les pièces qui ne nécessitent pas de tolérances extrêmement serrées ni de contre-dépouilles internes complexes.
Trois secteurs illustrent particulièrement bien cette polyvalence : l'emballage des dispositifs médicaux, la protection des composants électroniques et les articles de services alimentaires ou de boissons. Chacun impose des exigences différentes en matière de sélection des matériaux, de propreté et de précision dimensionnelle, mais tous reposent sur le même principe de formage sous-jacent décrit ci-dessus.
L'emballage des dispositifs médicaux est l'une des applications les plus exigeantes du thermoformage, car l'emballage fonctionne souvent comme un élément du système de barrière stérile plutôt que comme une simple protection du produit. Les plateaux qui contiennent des instruments chirurgicaux, des kits de diagnostic ou des dispositifs implantables doivent maintenir une stabilité dimensionnelle tout au long des cycles de stérilisation, résister à la perforation pendant le transport et permettre un accès contrôlé par pelage en milieu clinique.
La sélection des matériaux pour le thermoformage médical privilégie généralement les polymères dont le comportement est prévisible et bien documenté sous rayonnement ou stérilisation à l'oxyde d'éthylène. Étant donné que les emballages médicaux sont souvent produits en salle blanche ou dans des environnements contrôlés, les lignes de thermoformage desservant ce secteur intègrent généralement des étapes supplémentaires de filtration, de contrôle statique et d'inspection par rapport aux lignes de formage industrielles générales.
| Type de matériau | Utilisation typique | Compatibilité avec la stérilisation | Remarques |
|---|---|---|---|
| PETG rigide | Plateaux à instruments | Oxyde d'éthylène, gamma | Bonne clarté, dimensions stables |
| Polystyrène choc | Plateaux pour kits de diagnostic | Oxyde d'éthylène | Rentable, rigidité modérée |
| PVC de qualité médicale | Emballage blister | Gamma, faisceau électronique | Fortes propriétés barrières |
| Polypropylène | Plateaux autoclavables | Autoclave à vapeur | Résistance thermique plus élevée |
Les attentes réglementaires, y compris les normes d'emballage internationalement reconnues pour les systèmes de barrière stérile, poussent les fabricants vers une validation approfondie de la résistance du joint, de la force de pelage et de la cohérence dimensionnelle avant qu'une conception n'atteigne le volume de production. Le thermoformage est souvent préféré au moulage par injection pour ces plateaux médicaux de faible à moyen volume, car les changements d'outillage sont relativement rapides et peu coûteux, ce qui est important lorsqu'une conception de dispositif subit plusieurs révisions avant l'approbation finale.
Les cartes de circuits imprimés, les connecteurs et autres composants électroniques sensibles nécessitent un emballage qui fait plus que maintenir une pièce en place. Les plateaux dissipateurs d'électricité statique ou conducteurs, généralement produits à partir d'une feuille de polymère chargée de carbone, protègent les composants des décharges électrostatiques pendant la manipulation, le transport et l'assemblage automatisé. La géométrie des poches est conçue autour de l'empreinte exacte du composant afin que les pièces ne se déplacent pas ou ne se touchent pas pendant les vibrations.
Ces plateaux sont souvent conçus pour être emboîtés et empilés, ce qui réduit le volume de stockage et prend en charge des lignes de prélèvement et de placement automatisées à grande vitesse. L'uniformité des parois devient ici critique, car un point mince dans la paroi d'une poche peut permettre une flexion qui désaligne un composant lors d'une manipulation automatisée.
Les temps de cycle pour les plateaux électroniques sont généralement plus courts que pour les plateaux médicaux plus épais, car le calibre des feuilles est plus léger et la profondeur de formage est souvent moins profonde. Cela permet aux fabricants d'exécuter des lots plus importants au cours d'une seule équipe tout en conservant des tolérances adaptées aux équipements automatisés.
Au-delà des applications médicales et électroniques, le thermoformage prend en charge une large gamme de produits d'emballage général et de manutention industrielle, depuis les coques de vente au détail jusqu'aux plateaux de fardage réutilisables utilisés dans la logistique des pièces automobiles. Le choix de la méthode de formage a un effet direct sur les détails réalisables, la plage d'épaisseur de paroi et la taille de la pièce.
| Méthode de formage | Épaisseur de paroi typique | Idéal pour | Niveau de détail |
|---|---|---|---|
| Formage sous vide | 0,5 à 3 millimètres | Pièces grandes et peu profondes | Modéré |
| Formage sous pression | 0,5 à 4 millimètres | Panneaux cosmétiques, détails nets | Élevé |
| Formage de feuilles doubles | 3 à 10 millimètres combinés | Structures creuses et rigides | Modéré |
Les résultats d’emballage courants incluent :
Les plateaux de fardage industriels méritent une attention particulière car ils sont conçus pour des centaines ou des milliers de cycles de réutilisation plutôt que pour un seul voyage. Cela modifie la sélection des matériaux vers des feuilles plus résistantes et plus résistantes aux chocs, et nécessite souvent des motifs de nervures renforcées qui ne seraient pas nécessaires dans un plateau de vente au détail jetable.
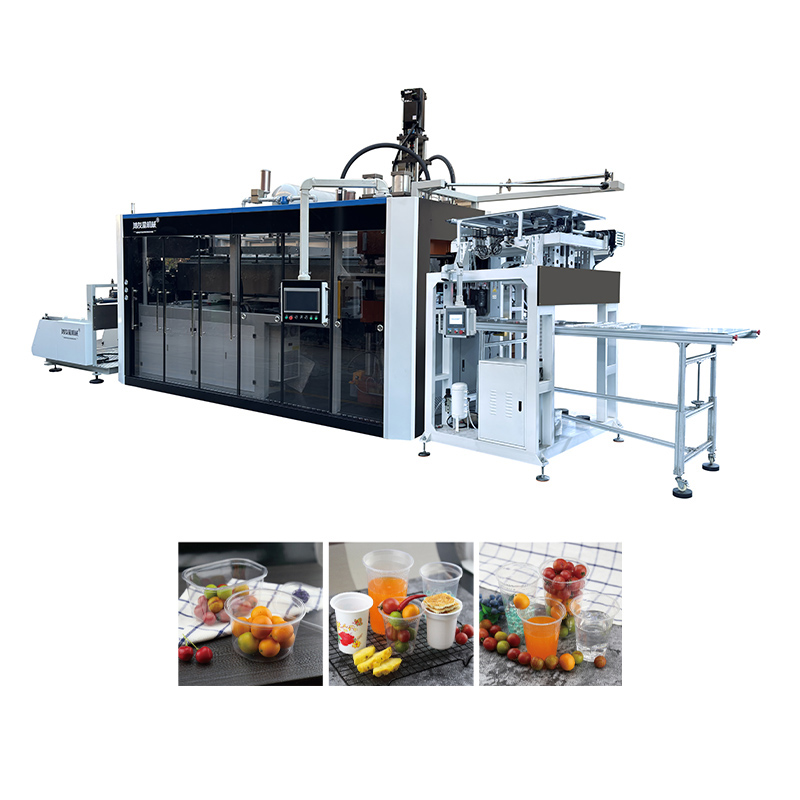
Les gobelets, couvercles et petits récipients pour la restauration représentent un secteur à volume élevé du monde du thermoformage, distinct des plateaux médicaux et électroniques à faible volume décrits précédemment. La production efficace de ces articles nécessite généralement un machine de fabrication de gobelets en plastique , construit autour de feuilles alimentées en rouleaux en continu plutôt que de feuilles coupées individuelles, puisque les séries de production de gobelets sont mesurées en dizaines de milliers d'unités par équipe plutôt qu'en centaines.
Ces lignes combinent généralement plusieurs étapes au sein d'un même processus continu : déroulement des feuilles, chauffage, formage, coupe en ligne et empilage automatique. Étant donné que les coupelles ont une géométrie relativement simple par rapport à un plateau de composants, la vitesse de cycle devient la priorité de conception dominante et l'outillage est construit avec plusieurs cavités pour maximiser le rendement par cycle.
Le choix des matériaux pour la production de gobelets se concentre généralement sur une feuille de polypropylène ou de PET, choisis pour un équilibre entre clarté, rigidité et aptitude au contact alimentaire. Entreprises évaluant équipement automatisé de formation de gobelets pesez généralement le nombre de cavités, la cohérence de la hauteur d'empilage et le temps de changement entre les tailles de gobelets comme principaux facteurs qui déterminent le débit réel, plutôt que la seule vitesse de cycle globale.
La cohérence de la hauteur d’empilage affecte particulièrement l’automatisation de l’emballage en aval. Si l'épaisseur de la paroi des gobelets ou la géométrie du bord varie légèrement d'un cycle à l'autre, les piles peuvent devenir inégales, ce qui ralentit les opérations d'ensachage manuelles ou automatisées plus loin sur la chaîne.
Passer d’une esquisse de concept à une pièce thermoformée prête à être produite implique une série de décisions interconnectées. Les corriger dès le début évite des révisions coûteuses des outils plus tard.
Le prototypage avec un outillage moins coûteux avant de s'engager dans un moule de production complet reste un moyen pratique de valider l'ajustement et le fonctionnement sans le coût total d'investissement d'un outillage durci.
La précision du thermoformage dépend de l'application, et les attentes diffèrent fortement entre un gobelet jetable et un plateau pour instruments médicaux. Les gammes suivantes reflètent l’expérience générale de l’industrie plutôt qu’une seule ligne de production.
Généralement plus ou moins 0,25 à 0,5 millimètres pour les plateaux standard, plus serrés avec formage sous pression
Gamme allant de la texture industrielle mate à la finition cosmétique très brillante en fonction de la surface de l'outil
Le contrôle cohérent de la température des outils maintient les variations d'une pièce à l'autre dans les limites des tolérances de conception sur une série complète.
Varie largement, de quelques secondes pour les gobelets fins à plus d'une minute pour les pièces industrielles épaisses.
L'entretien régulier des outils, la cohérence de l'épaisseur des feuilles de la part du fournisseur de matériaux et les profils de température du four stables contribuent tous davantage à une qualité durable que n'importe quelle pièce d'équipement. Les installations qui suivent ces variables au fil du temps voient généralement moins de pièces rejetées que celles qui s'appuient uniquement sur l'inspection en fin de ligne.
Bien que les détails varient selon le type de machine et le produit, la plupart des opérations de thermoformage suivent une séquence d'étapes similaire, illustrée ci-dessous.
Chaque étape comporte ses propres points de contrôle : l'alimentation des feuilles doit maintenir une tension uniforme, le chauffage nécessite un contrôle de la température zone par zone pour éviter l'affaissement ou le brûlage, la pression de formage et le réglage du vide déterminent la capture des détails, la précision de coupe affecte l'ajustement avec les pièces à assembler et l'inspection finale détecte l'épaisseur ou les défauts esthétiques avant l'emballage.
Le polystyrène, le polypropylène, le PET ou PETG et le PVC font partie des matériaux en feuilles les plus largement utilisés, chacun étant choisi en fonction de sa clarté, de sa rigidité, de sa résistance chimique et des exigences d'utilisation finale telles que le contact alimentaire ou la compatibilité avec la stérilisation.
Le thermoformage nécessite généralement un investissement en outillage moindre et des délais de livraison plus courts pour les pièces de grande taille et peu profondes, tandis que le moulage par injection convient aux pièces plus petites nécessitant des tolérances très serrées ou des caractéristiques tridimensionnelles complexes.
Les emballages médicaux doivent souvent fonctionner dans le cadre d'un système de barrière stérile validé, ce qui ajoute des exigences en matière de résistance du joint, d'homogénéité de la force de pelage et de compatibilité avec les méthodes de stérilisation auxquelles les emballages standards n'ont pas besoin de répondre.
La production de gobelets s'effectue généralement sur des lignes continues alimentées en rouleaux, conçues pour des volumes unitaires très élevés et une géométrie simple et reproductible, tandis que le thermoformage de plateaux et de composants s'effectue souvent avec des volumes plus faibles avec des formes de poches plus complexes et des tolérances plus strictes.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 N ° 565, Xinchuan Road, Community Xinta, Lili Town, district de Wujiang, City Suzhou, Chine
Droits d'auteur © 2024 Thermoforming Machine / Machine de tasse en plastique Tous droits réservés.Fabricants de machines de thermoformage sous vide automatiques personnalisées pour plastiques